
Авторизация
Мировая отрасль водоочистки переживает фундаментальную трансформацию –переход от традиционных очистных сооружений к высокоэффективным системам рекуперации ресурсов, построенным на принципах экономики замкнутого цикла. В центре этого перехода находится ключевая роль насосного оборудования. По мере того как потоки сточных вод усложняются, концентрация твёрдой фазы растёт, а экологические нормы ужесточаются во всех крупных регионах мира, одновинтовые насосы утвердились в качестве наиболее надёжного, универсального и энергоэффективного решения для перекачивания современных осадков и агрессивных химических сред.
На всех этапах жизненного цикла сточных вод – от предварительной механической очистки до уплотнения осадка, биологической обработки, третичной фильтрации, дозирования реагентов, обезвоживания и финального обращения с кеком – винтовые насосы серии ВНХ обеспечивают непревзойдённые характеристики там, где другие типы насосов часто не справляются. Их способность перекачивать вязкие, абразивные, волокнистые, насыщенные твёрдой фазой и чувствительные к сдвигу среды делает их незаменимыми. Благодаря равномерному беспульсационному потоку, низкому сдвигу и напору до 48 бар винтовые насосы повышают стабильность процесса, улучшают энергоэффективность и защищают чувствительное оборудование – мембраны, метантенки и центрифуги.
Долгое время рынок винтовых насосов для водоочистки в России формировали зарубежные бренды – NETZSCH (насосы NEMO®), SEEPEX (серии BN, BT, MD), Allweiler, MONO и PCM. После 2022 года официальные поставки, инженерная поддержка и сервис этих производителей на территории страны были свёрнуты, а эксплуатирующие организации остались без гарантийного обслуживания, оригинальных героторных пар и запасных статоров. Возникшая задача импортозамещения потребовала отечественного решения, не уступающего ушедшим брендам ни по номенклатуре, ни по инженерному сопровождению. Именно её решает линейка винтовых насосов ВНХ производства НК «Крон»: оборудования под конкретную среду и поддержка на всём жизненном цикле – от гидравлического расчёта до поставки запасных частей.
Очистка промышленных сточных вод перестала быть линейной операцией «очистил и сбросил». Сегодня это сложная многостадийная инженерная экосистема, спроектированная для отделения твёрдой фазы от жидкой, стабилизации осадка, рекуперации ресурсов и получения очищенной воды, отвечающей одним из самых жёстких экологических стандартов в мире.
На каждой стадии – механическая очистка, уплотнение, биологическая обработка, третичное доочищение и обезвоживание – именно насосные системы промышленного класса определяют эксплуатационную эффективность, надёжность и энергетические показатели сооружения. Винтовые насосы стали незаменимыми для точного перекачивания вязких, абразивных, волокнистых и чувствительных к сдвигу осадков.
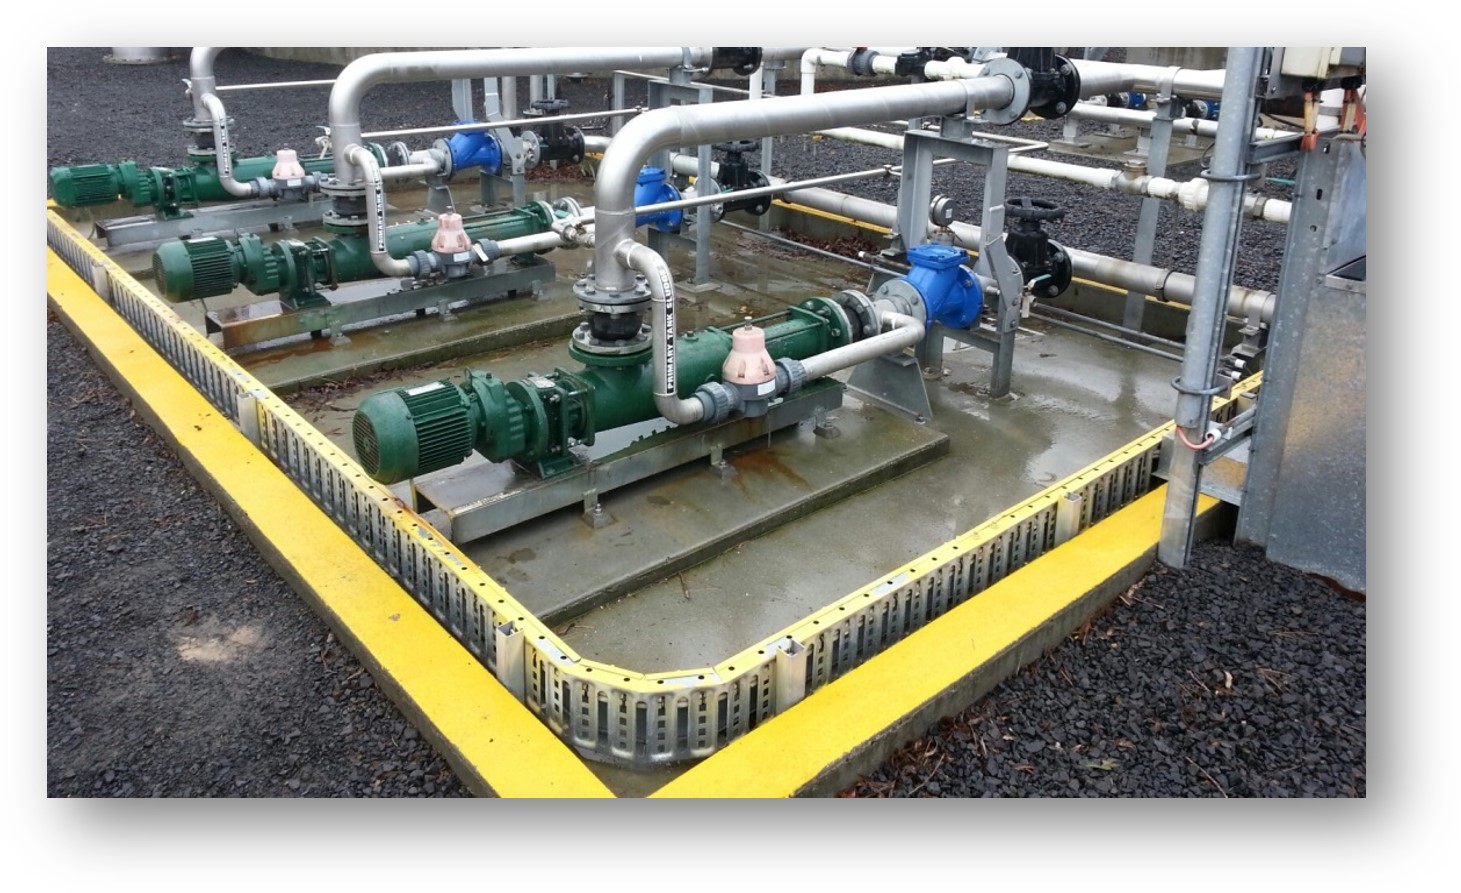
Рисунок 1 – Группа одновинтовых насосов на очистной станции.
Любое очистное сооружение начинает с защиты своего наиболее уязвимого оборудования – насосов. Поступающие сточные воды проходят через решётки, задерживающие пластик, ветошь, куски резины и прочий мусор. Волокнистые включения, прошедшие сквозь решётки, как правило, измельчаются (мацерируются) для обеспечения бесперебойной перекачки винтовыми насосами.
Далее в песколовках удаляются песок, гравий и другие неорганические частицы, которые ускоряли бы износ насосов. Этот этап защищает весь последующий технологический тракт.
Роль винтовых насосов на этой стадии:
Перекачивание стоков после решёток с волокнистыми и тянущимися включениями без засорения, характерного для центробежных насосов;
Удаление жира, пены и всплывающих загрязнений со стабильным расходом несмотря на колебания вязкости;
Перекачивание насыщенной песком пульпы благодаря износостойким статорам и низкой частоте вращения ротора;
Защита расположенных далее отстойников, уплотнителей и метантенков за счёт бесперебойного перемещения сложных исходных потоков.
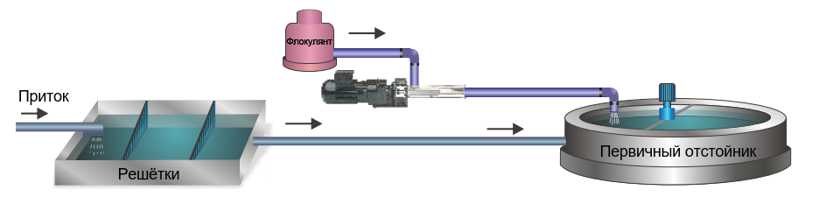
Рисунок 2 – Схема предочистки.
2. Уплотнение осадка – сокращение объёма и затратПервичный осадок обычно содержит 95–98 % воды. Цель уплотнения – удалить достаточно воды, чтобы сократить объём осадка на 50–65 % перед сбраживанием и обезвоживанием. Широко применяются гравитационное уплотнение и флотация растворённым воздухом (DAF), доводящие осадок до перекачиваемого состояния и снижающие нагрузку на механические и биологические системы.
Где применяются винтовые насосы:
Перекачивание уплотнённого осадка (4–8 % твёрдой фазы), обеспечивающее предсказуемую гидравлическую нагрузку метантенков;
Дозирование полимеров для оптимизации эффективности уплотнения;
Стабилизация питания последующих процессов, предотвращающая пиковые нагрузки и механические перегрузки;
Поскольку расход пропорционален частоте вращения, винтовые насосы поддерживают точную стабильность подачи осадка – критичную для энергоэффективности и биологической стабильности.
Роторно–лопастные насосы вносят в перекачиваемую среду до 12 раз больше сдвиговых напряжений, что снижает эффективность последующего обезвоживания. Кроме того, они требуют длинных «гусаков» для заливки, ухудшая компоновку. Историческое преимущество лопастных насосов – съёмные лицевые крышки – утратило актуальность с появлением винтовых насосов с функцией обслуживания на месте (ВНХК).
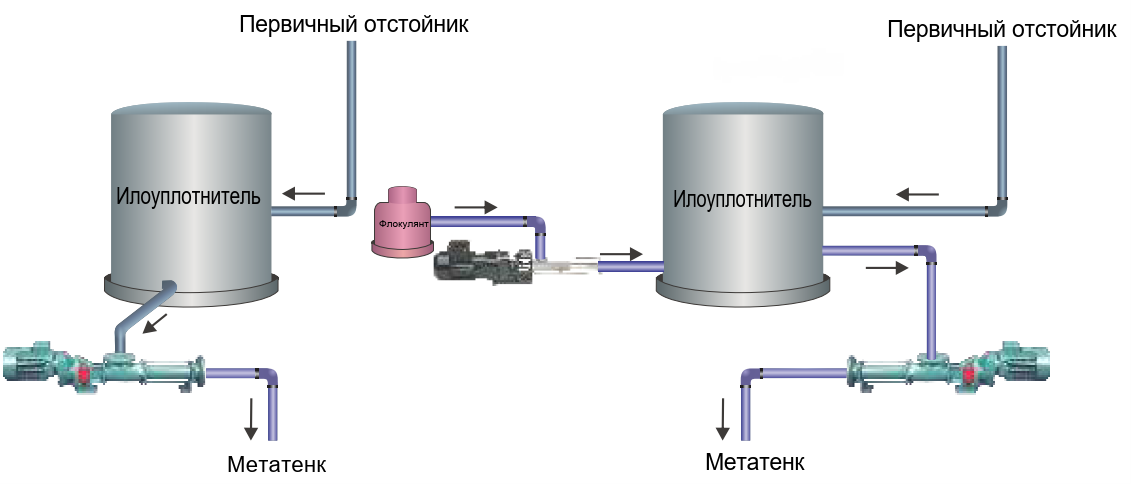
Рисунок 3 – Транспорт уплотнённого осадка винтовыми насосами с дозированием флокулянта в метантенк.
3. Первичная и вторичная очистка – «биологический двигатель»Первичная очистка. За счёт гравитационного отстаивания удаляется 50–70 % взвешенных веществ, а осветлённая вода переходит на биологическую стадию.
Вторичная очистка – микробиологическая обработка в промышленном масштабе.
Аэробная обработка – системы аэрации питают кислородом микробные сообщества, разлагающие органику; удаление 85–95 % БПК. Насосы обеспечивают стабильную рециркуляцию ила и непрерывные режимы потока.
Анаэробное сбраживание – в бескислородных метантенках микроорганизмы преобразуют органику в богатый метаном биогаз, позволяя вырабатывать возобновляемую энергию. Винтовые насосы надёжно перекачивают вязкий, неоднородный осадок.
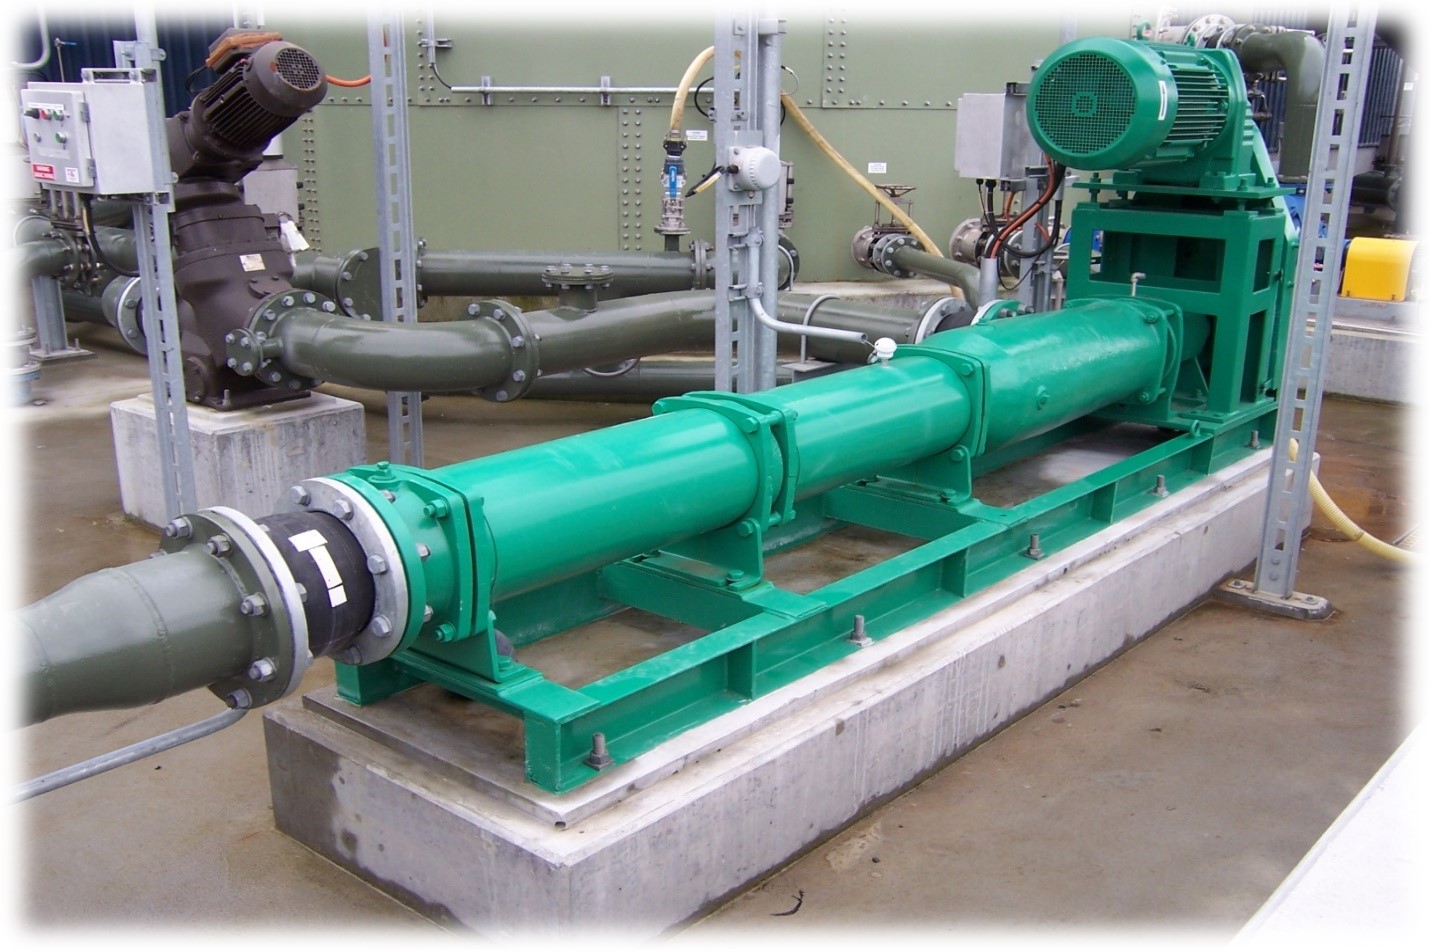
Рисунок 4 – Одновинтовой насосный агрегат на очистных сооружениях.
Применения:
Питание метантенков, включая высоковязкую, частично сброженную биомассу.
Контуры рециркуляции, обеспечивающие тепловую и микробиологическую однородность;
Совместное сбраживание пищевых отходов, жиров/масел и промышленной органики с бытовым осадком;
Бережное перекачивание флокулянтов сохраняет микробную культуру, повышает выход газа и снижает пенообразование.
4. Дозирование реагентов – метрологическая точность на всём сооружении
От коагуляции до контроля запаха винтовые насосы являются основой систем дозирования: коагулянты и флокулянты, реагенты корректировки pH, пеногасители, реагенты контроля запаха, растворы полимеров, биоциды и окислители. Линейная зависимость «расход–частота вращения» обеспечивает исключительную точность дозирования даже при сверхмалых расходах.
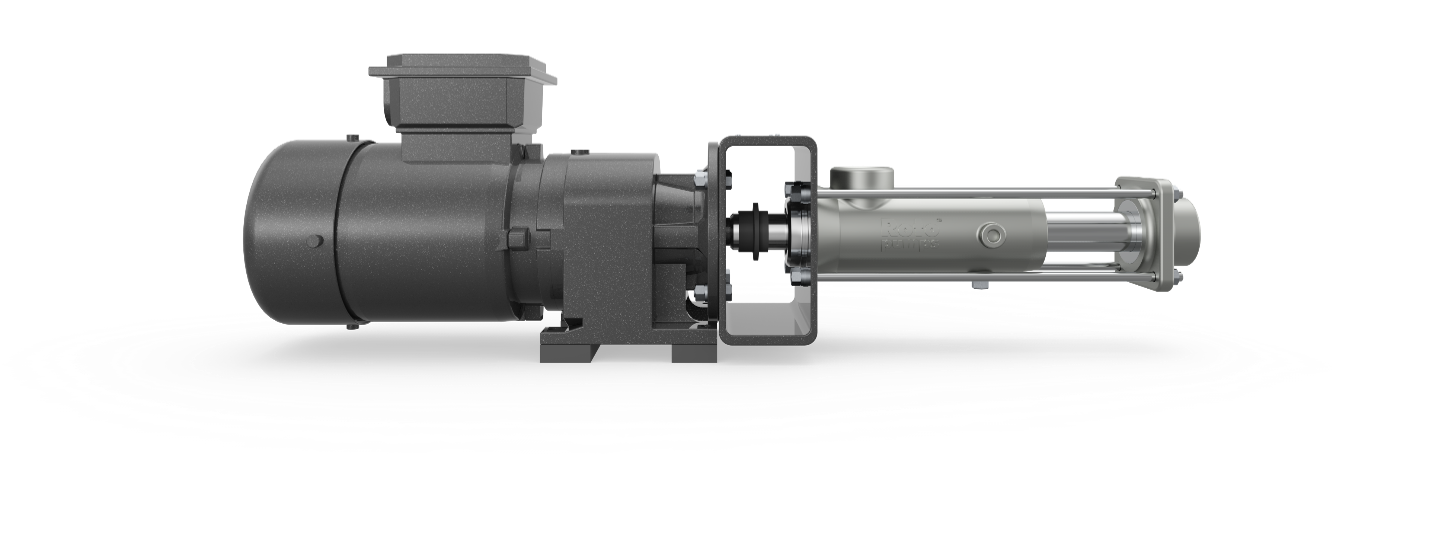
Рисунок 5 – Винтовой дозировочный насос ВНХ со статором из химически стойкой резины.
5. Третичная очистка – стадия глубокого доочищенияПо мере ужесточения нормативов и роста повторного использования воды третичная очистка стала стратегической необходимостью. Именно здесь сточные воды переходят из «очищенных» в «рафинированные», достигая прозрачности, контроля биогенов и качества, свободного от патогенов.
5.1. Фильтрация – удаление мелкодисперсных частиц и коллоидовНитрификация и денитрификация преобразуют аммиак в инертный газообразный азот; насосы обеспечивают внутреннюю рециркуляцию, возврат ила и дозирование источников углерода. Фосфор удаляется химическим осаждением (алюминий, хлорид железа, известь) и усиленным биологическим удалением фосфора (EBPR); дозировочные насосы из коррозионностойких материалов обеспечивают точный контроль подачи.
Преодоление ограничений перистальтического дозирования
Перистальтические шланги вырабатывают ресурс всего за 1 500 – 2 000 часов, отказ часто носит катастрофический характер. С учётом присущей им пульсации винтовые дозировочные насосы дают значительно превосходящую беспульсационную альтернативу для надёжного непрерывного дозирования.
5.3. Обеззараживание – микробиологическая безопасность без компромиссовХлорирование – мировой стандарт; дозировочные насосы подают газообразный хлор, гипохлорит или диоксид хлора с высокой точностью. УФ–обеззараживание – идеально там, где недопустимы остаточные реагенты; насосы поддерживают равномерное распределение потока. Озонирование – удаление цветности, контроль запаха и разрушение микрозагрязнителей; эффективность определяется временем контакта.
5.4. Усовершенствованные процессы окисления (AOP)После стабилизации сброженный осадок обезвоживается для снижения влажности с ~95 % до 20–30 % твёрдой фазы:
открытые песчаные иловые площадки – экономичны для малых сооружений; сухость 60–70 %.
барабанные вакуум–фильтры – непрерывная фильтрация с однородным кеком.
ленточные фильтр–прессы – надёжный метод для промышленности и муниципалитетов.
центрифуги – 20-30 % твёрдой фазы; компактность и стабильное качество.
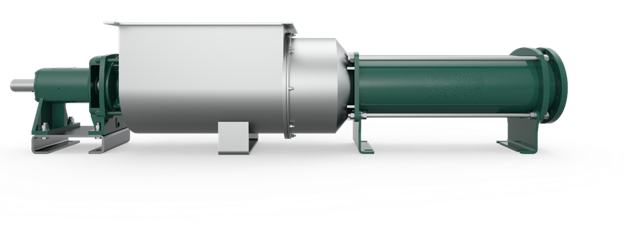
Рисунок 6 – Одновинтовой насос ВНХ с приемным бункером и питающим шнеком.
Области применения:
Питание центрифуг с постоянным давлением и без пульсаций;
Питание ленточных фильтр–прессов для стабильного формирования кека;
Дозирование полимеров перед обезвоживанием для повышения эффективности;
Перекачивание кека (20–35 % твёрдой фазы) бункерными насосами со шнеками и разрушителями сводов.
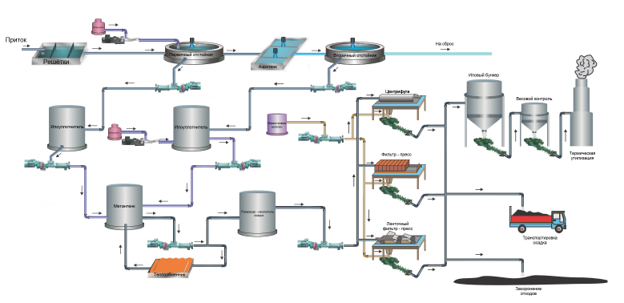
Рисунок 7 - Технологическая схема типового сооружения с применение одновинтовых насосов.
6 Финальное обращение с кеком – перемещение самых тяжёлых сред
При концентрации твёрдой фазы 25–35 % осадок ведёт себя как уплотнённая глина. Винтовые насосы справляются с этим «нетекучим» кеком: транспорт в силосы и бункеры, загрузка автотранспорта, подача на сушку или сжигание, обращение с кеком на бессточных сооружениях. Высокомоментные тихоходные насосы обеспечивают беззаторное перемещение полутвёрдой биомассы – то, чего не могут центробежные и лопастные насосы.
Процесс термического гидролиза (THP)
THP действует как промышленная «скороварка» высокого давления и температуры для канализационного осадка – высокоэффективная предобработка перед анаэробным сбраживанием. Он максимизирует эффективность сооружения и экологическую устойчивость.
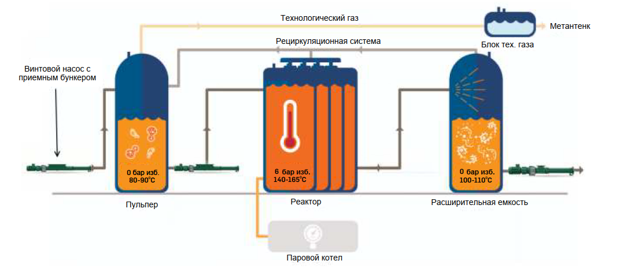
Рисунок 8 – Процесс термического гидролиза (THP): пульпер → реактор → флеш–танк с указанием давления и температуры на каждой ступени.
Как работает система THP:
Проблема перекачивания и преимущество насосов ВНХ:
Насосы ВНХ перекачивают нетекучий осадок до 45 % СВ: бункер до 2000 мм предотвращает сводообразование, а питающий шнек с расширенным шагом обеспечивает подачу без «узкого места» на пульпере. Усовершенствованные эластомеры и статор с компенсацией износа снижают быстрый износ при перекачивании горячего пастеризованного осадка, сохраняя точность дозирования, низкие логистические затраты и высокую производительность.
Ключевая особенность очистного сооружения в том, что вдоль технологической цепочки характер перекачиваемой среды меняется радикально – от разбавленного активного ила до нетекучего обезвоженного кека. Винтовой насос перекрывает практически весь этот спектр одним принципом действия, что упрощает унификацию парка оборудования, запасных частей и обслуживания. В таблице ниже сопоставлены типовые потоки водоочистки и роль винтового насоса.
|
Поток |
Сухое в–во |
Ключевая сложность |
Роль винтового насоса |
|
Сырой (первичный) осадок |
2–6 % |
Песок, волокна, неоднородность |
Беззаторная подача, износостойкий статор |
|
Избыточный и возвратный ил |
0,5–1,5 % |
Чувствительность флоккул к сдвигу |
Низкий сдвиг сохраняет структуру ила |
|
Уплотнённый осадок |
4–8 % |
Рост вязкости, стабильность дозы |
Расход пропорционален оборотам ротора |
|
Сброженный осадок |
2–5 % |
Дегазация, абразив, температура |
Надёжная подача на обезвоживание |
|
Флотошлам, жиры (ФОГ) |
3–8 % |
Переменная вязкость, налипание |
Стабильный расход при колебаниях среды |
|
Фугат, полимеры, реагенты |
– |
Точность дозирования |
Линейная характеристика «расход–обороты» |
|
Обезвоженный кек |
20–35 % |
Нетекучесть, сводообразование |
Приёмный бункер и шнек, высокий момент |
Ни один тип насоса не универсален, однако на очистных сооружениях именно винтовой насос сочетает работу с высоким содержанием твёрдой фазы, низкий сдвиг и высокую точность дозирования.
Ниже – сжатое сравнение применительно к задачам водоочистки.
|
Тип насоса |
Сильные стороны на очистных |
Ограничения на очистных |
|
Одновинтовой (ВНХ) |
Вязкие, абразивные, волокнистые и чувствительные к сдвигу среды; беспульсационный поток; точное дозирование |
Ресурс статора зависит от подбора эластомера; недопустим длительный сухой ход |
|
Центробежный |
Большие объёмы маловязких сред, низкая стоимость |
Засорение волокнами, резкое падение КПД на вязком осадке |
|
Роторно–лопастной |
Компактность, возможность реверса |
До 12 раз выше сдвиг, длинные «гусаки», нестабильность при высокой вязкости |
|
Перистальтический |
Простая замена шланга, дозирование малых расходов |
Малый ресурс шланга (1,5–2 тыс. ч), пульсации, катастрофические отказы |
|
Поршневой |
Очень высокое давление для кека на большие расстояния |
Высокие капзатраты и обслуживание, сложная гидросистема |
Уход зарубежных брендов открыл рынок для российских производителей одновинтовых насосов, однако их предложения заметно различаются по охвату задач водоочистки. Часть отечественных заводов исторически сосредоточена на отдельных нишах. Так, ООО «Кристалл» (г. Кострома) с линейкой ОНВ ориентировано прежде всего на пищевую, молочную и косметическую отрасли; отдельные исполнения развивают давление до 36 бар, однако производительность ограничена 80–100 м³/ч, что сужает применимость на крупных потоках очистных сооружений. ООО «БГМЗ» (Белгородский гидромеханический завод) предлагает более широкий промышленный охват на базе преимущественно одного типоряда SP (с пищевым исполнением SP-H), активно развивает импортозамещение и конкурирует прежде всего ценой и сроками поставки, но также ограничены характеристиками дифференциального давления и производительностью.
На этом фоне линейка ВНХ НК «Крон» построена как единая инженерная платформа, перекрывающая весь технологический процесс очистного сооружения – от прецизионного дозирования реагентов до перекачивания нетекучего кека и горячего осадка после термического гидролиза. Каждый насос ВНХ подбирается под конкретную стадию и среду, а не поставляется как типовая позиция из каталога.
Ключевые преимущества ВНХ:
Специализация под каждую стадию – своё исполнение под каждую задачу очистного сооружения: дозировочные ВНХ с химически стойкими статорами, кек-насосы с бункером до 2000 мм и шнеком расширенного шага, THP-исполнения для горячего осадка и ремонтопригодные ВНХК с обслуживанием на месте;
Полный охват процесса одним принципом – от активного ила (0,5 % СВ) до обезвоженного кека (до 45 % СВ), что упрощает унификацию парка, ЗИП и обслуживания;
Давление до 48 бар и высокомоментные тихоходные исполнения для самых тяжёлых и абразивных сред;
Работа с экстремальными средами – горячий пастеризованный осадок после термического гидролиза (до 100 - 110 °C) и насосы для нетекучего кека со статором, компенсирующим износ: задачи, которые редко закрываются насосами общепромышленного назначения;
Инженерный подбор и обоснование – расчёт под конкретную среду и стадию процесса с полной технической документацией и локальным сервисом, а не продажа «из каталога» по цене.


Авторизация